灌装线怎么配?输送、码垛和产能这三件事先算清楚
灌装线的产能,不是灌装机决定的,是线上最慢的那一段决定的。
很多项目在选型时只问"灌装机一小时能灌几桶",装完才发现线根本跑不满——瓶颈在别处:桶上不了线、封盖跟不上、码垛等人。
所以配线之前,先把三件事算清楚:有效工时、瓶颈工序、要不要上码垛。
一、先算产能:按有效工时,不按设备标称
设备标称的"每小时 XX 桶",通常是在理想条件下测出来的:满负荷、不间断、无换型。现场不是这样。
自己算一遍,公式很简单:
日产能 = 有效工时 ÷ 单桶节拍
有效工时 = 实际出勤 − 换桶时间 − 清洗时间 − 交接班与休息
单桶节拍 = 一个桶从头到尾在线上占用的时间(含等待,不含单独工序)
举个例子(数字按你的情况代,别照抄):
一天出勤 8 小时,扣掉午餐、交接班、换型,有效工时大概 7 小时
单桶节拍 60 秒,理论产能 = 7 × 3600 ÷ 60 = 420 桶
实际还要考虑设备维保和突发停机,能跑到九成就不错了
为什么强调有效工时:一堆设备标着"每小时 60 桶",标称 8 小时能出 480 桶;但换成桶时间如果在每台之间花 20 秒,扣完只剩 400 出头。差出来的这些,正是后面配置对不上的地方。
二、一条灌装线的四段,瓶颈通常不在灌装
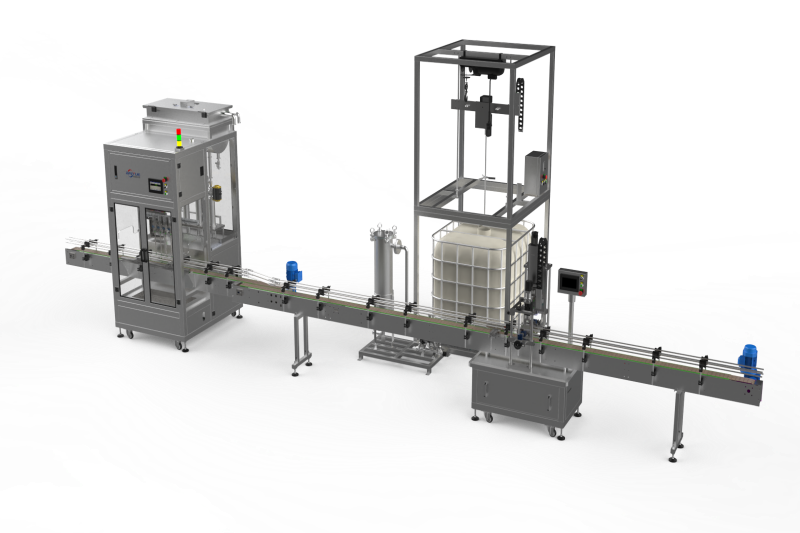
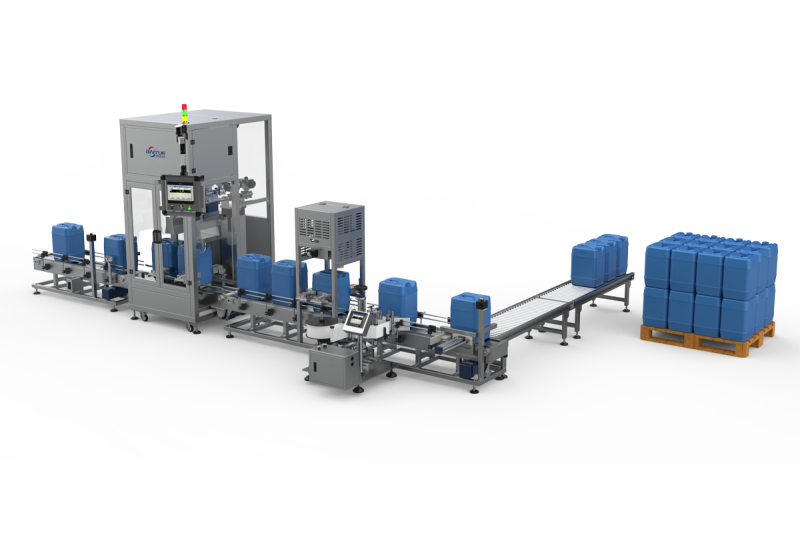
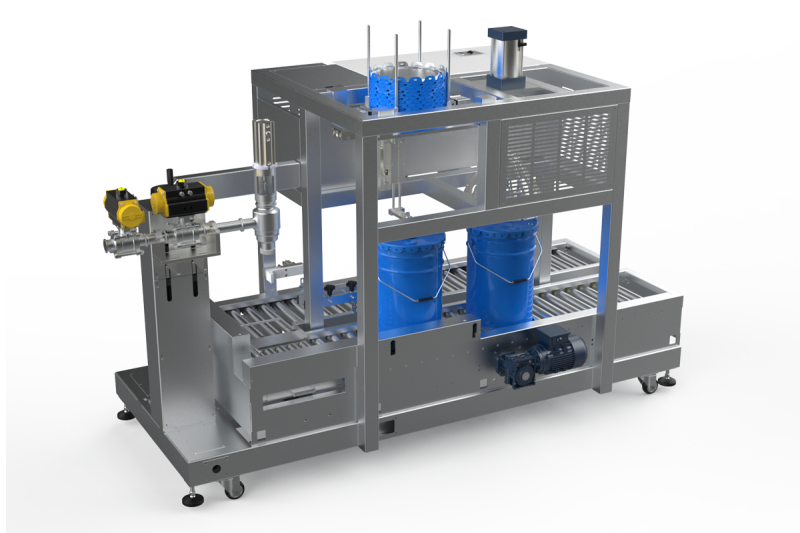
标准的一条液体灌装线,分成四段:
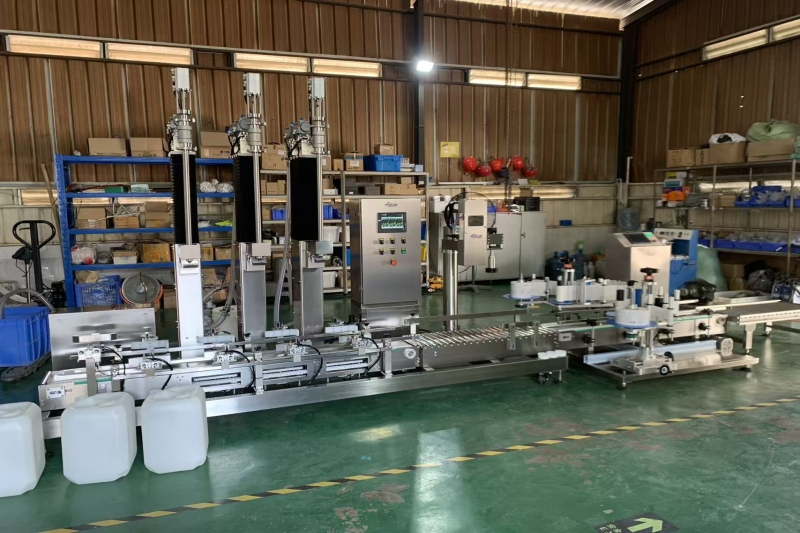
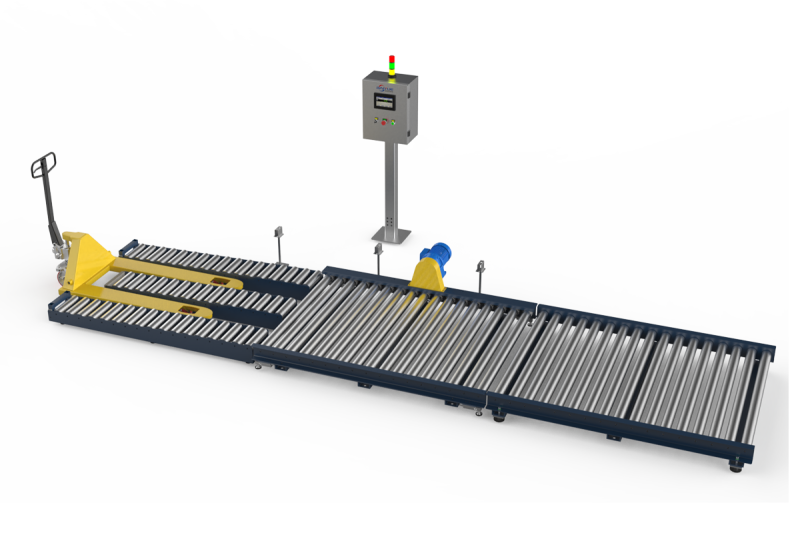
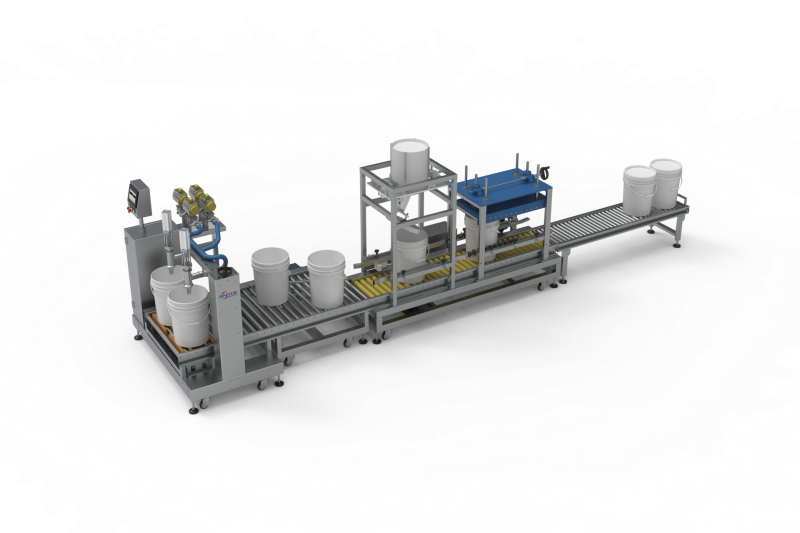
来桶:空桶上线(人工推桶 / 输送线 / 升降台 / 夹抱)
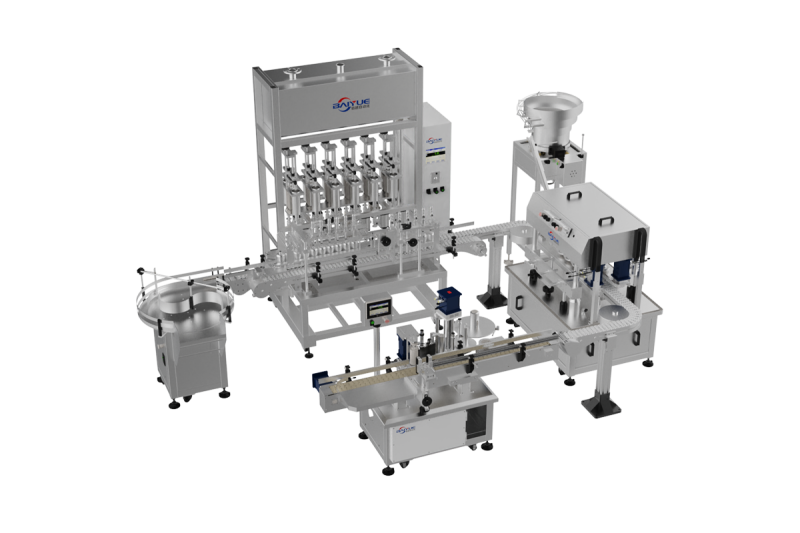
灌装:灌装主机(单机 / 双头 / 多头,是否带输送段)
封口与标示:盖盖、封口、贴标、喷码(按你的工序配)
码垛与出库:码垛、缠膜、出库
看这四段,灌装只是其中一段。装卸最快、灌装最慢,是最常见的错配——灌装机买了双头,后面封盖还是单工位,线就卡在封盖上。
三、输送怎么选
桶输送的形式,主要看三件事:桶型、节拍、有没有换型。按四个环节拆开说,每个环节三句话:常见形式、怎么选、最容易漏的点。
1. 空桶上线
常见形式:人工推桶 / 动力滚筒 / 升降台
怎么选:按空桶重量和人工成本定,一吨多的桶不适合纯人工推
最容易漏的点:空桶载荷下的限位与防护
2. 桶输送
常见形式:无动力滚筒 / 动力滚筒 / 链板线
怎么选:换型频繁选宽一点的通用线体,单一桶型可以窄一点
最容易漏的点:桶底形状差异造成卡桶
3. 满桶下线
常见形式:动力段 + 缓冲位
怎么选:按节拍留缓冲,避免满桶在线上堆积堵线
最容易漏的点:缓冲位不够,节拍一快就堵
4. 换型
常见形式:快换夹具 / 调宽机构
怎么选:按你几种桶型做,能调宽就别换模
最容易漏的点:换型动的是什么、多久一次
四、码垛:什么量级才值得上
码垛这块,常见误区是"全自动线就该配码垛机"。
人工码垛:产能不大、桶型不固定、垛型经常换的时候,通常更合适——人的适应性比设备强
机械码垛(含码垛等整线配套):桶型固定、节拍稳定、垛型固定的场合,投入产出比更清楚
机器人码垛:垛型多、托盘规格多、占地要优化的时候才考虑
判断标准只有一个:按你现在的日产量和两班的人工成本算一遍账。算得过来就上,算不过来就别为"看起来先进"多花钱。
另外要注意,码垛之后的缠膜、托盘管理、出库通道,也是线的一部分,别只算码垛机本身。
五、三个最容易被漏掉的配置
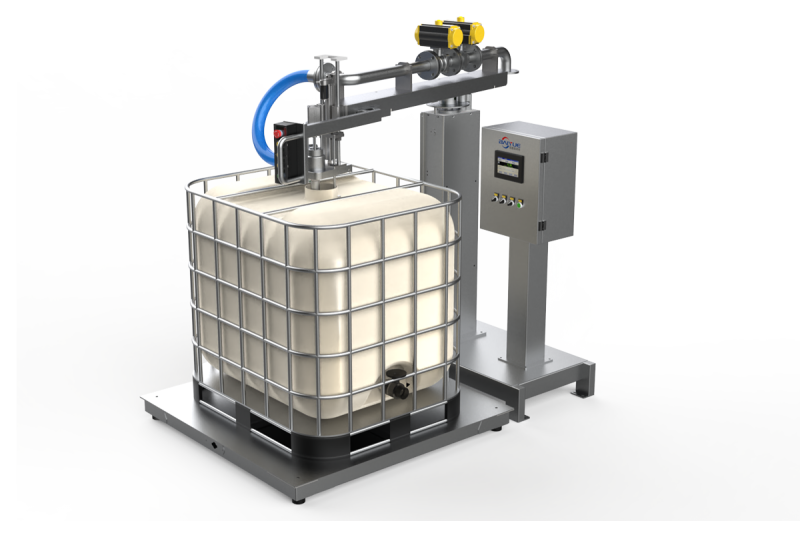
1. 上下料方式。单机看不出问题,成线就是大问题。一吨多的满桶怎么从线上下来、怎么垛,是产线最容易卡住的地方。
2. 数据接口。灌装、封口、码垛三段的 PLC 能不能打通,能不能把班的产量、允差记录读出来。做追溯的还要留接口,选择时把通讯方式(如 RS485 / MODBUS)问清楚。
3. 安全件。防护栏、急停、安全光幕、限位——成线之后这些是验收必查项,安装完再补既麻烦又影响布局。
六、常见问题
Q1:灌装线要按日产能算,还是按月产能算?
看你的产量波动。月产能有旺季淡季的,按旺季峰值配会闲着,按平均值配旺季会堵。多数情况是按峰值配产能,用缓冲位和排班消化淡季。
Q2:双头灌装线是不是等于产能翻倍?
不一定。双头把灌装这一段的时间分掉一半,但上下料、封盖、码垛没变,整体节拍可能只快 20%–30%。买之前把四段节拍列出来一起看。
Q3:全自动线可以配半自动段吗?
可以,也很常见。取料、验桶这种不稳定工序留人工,灌装、封盖、码垛自动,整体投资和故障点都少。关键是把人工工位的位置留够。
Q4:产能不够,是先加头还是先加线?
先找出瓶颈在哪一段。瓶颈在灌装才加头;瓶颈在上料就加升降台或输送段;瓶颈在码垛就先解决码垛。盲目加头,钱花了通常带不来等比例的产能。
七、小结
配线的顺序建议是:算有效工时 → 找瓶颈工序 → 定头数和线上配置 → 再算码垛值不值。
顺序反过来,通常就会买回一条"看着自动、其实卡在半路"的线。
延伸阅读
上一篇: 油漆、汽车漆、地坪漆、树脂、稀释剂……化工涂料怎么选灌装机?
下一篇: 没有了
热门文章